-
颗粒定量包装机:物料计量与自动包装的工艺协同
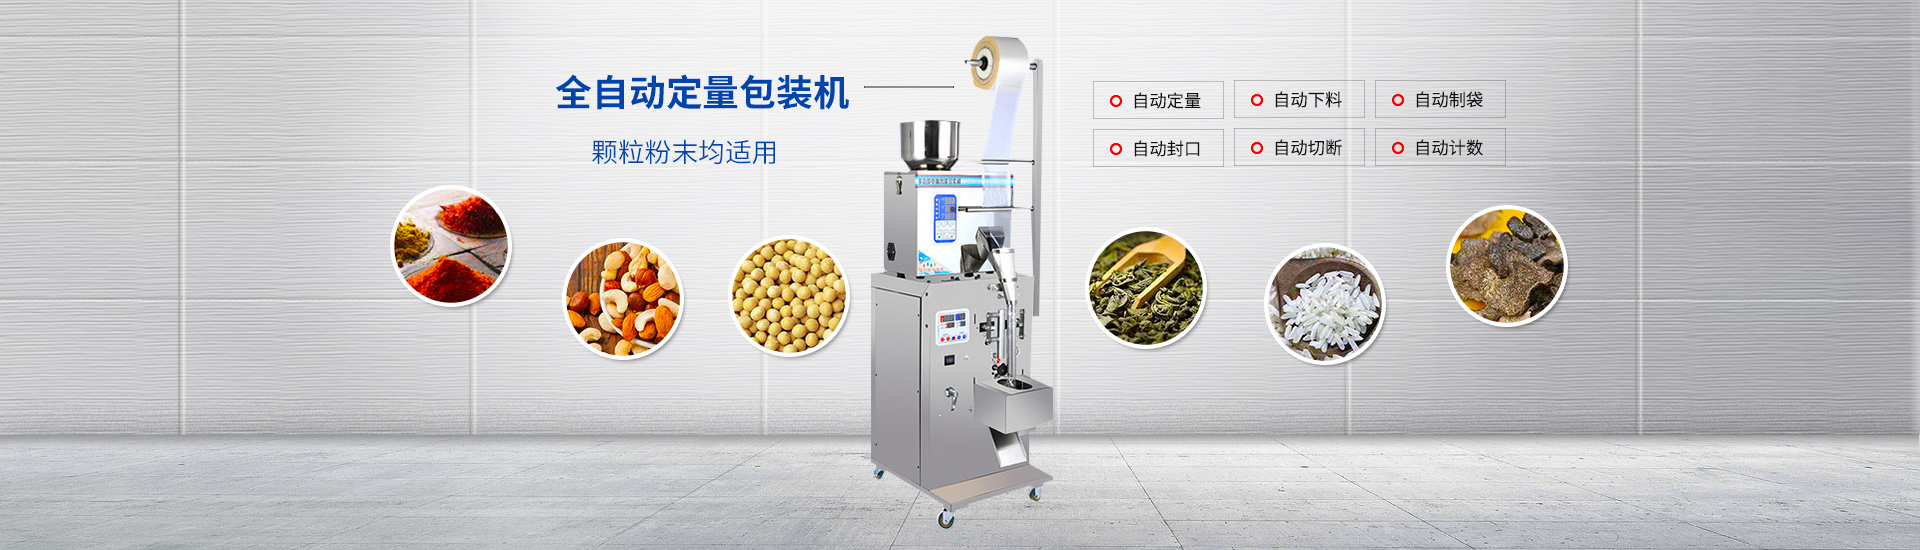
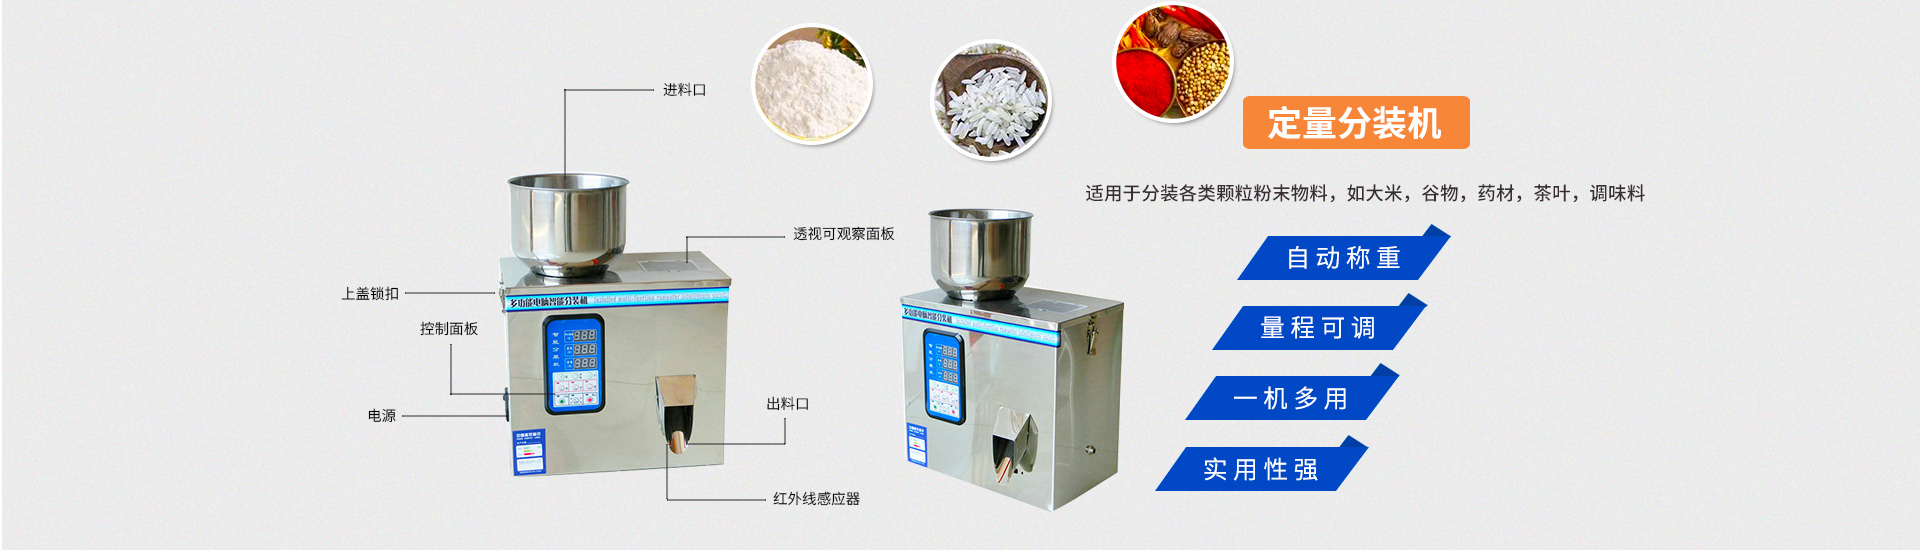
发布时间: 2026-11-16 点击次数: 6次在食品加工、化工生产、农资制造、饲料加工以及橡塑原料处理等行业中,颗粒状物料的包装环节直接影响生产效率、计量一致性和现场管理水平。颗粒定量包装机作为连接物料输送、称重计量、装袋封口和后道输送的关键设备,承担着将散装颗粒物料转化为标准化包装单元的任务。它不仅是单纯的称量装置,更是生产线上实现物料流转、质量控制和节拍协同的重要工艺节点。从工作流程来看,颗粒定量包装机通常由给料机构、称重单元、夹袋装置、控制单元以及输送或封口配套装置组成。物料进入设备后,通过给料机构进入称重区域,控制系统根据预设目标值对物料流量进行调节,完成动态称重。当称重达到设定要求后,物料被卸入包装袋中,随后由夹袋、输送、缝包或封口等装置完成后续动作。整个过程中,设备需要在速度、精度和稳定性之间取得平衡,以适应连续化生产需求。颗粒物料的特性对包装效果具有明显影响。不同物料在粒径、密度、流动性、含粉率、吸湿性、静电和耐磨性等方面存在差异,这些因素都会影响下料稳定性、称重重复性和设备清洁维护难度。流动性较好的颗粒通常更容易实现稳定给料,而含粉较多、易吸潮或易结块的物料则更需要关注料仓结构、给料方式和除尘设计。因此,定量包装机的应用不能只看设备本身,还应结合物料状态和现场工况进行综合判断。在实际生产中,颗粒定量包装机常用于粮食、种子、饲料、化肥、塑料颗粒、食品添加剂、调味品、小五金件等物料的包装。对于需要按固定重量分装的产品,设备能够帮助企业减少人工称重带来的波动,提高包装一致性。对于连续生产场景,它还可以与输送机、封口机、金属检测设备、喷码设备或码垛系统衔接,形成更完整的包装单元。从管理角度看,定量包装机的价值还体现在数据记录和过程控制上。包装重量、运行状态、累计产量等信息有助于企业进行生产统计、质量追溯和成本核算。尤其在多品种、多批次生产环境中,规范的参数管理和设备状态记录,有助于降低换产过程中的混乱和误操作风险。颗粒定量包装机的核心意义,在于将颗粒物料的计量、装袋和输送过程纳入统一控制。它通过稳定的机械结构和协调的控制系统,使包装环节更加规范、连续和可管理,为后续仓储、运输和销售提供基础保障。

文章来源于:上海清易智能机械有限公司,转载请注明出处
销售热线
主营产品:食品定量包装机,粉末自动包装秤,颗粒定量分装机