-
粉末定量包装机的工艺适配与运维管理应注意的事项
发布时间: 2026-10-24 点击次数: 9次粉末定量包装机在实际使用中出现的常见问题,往往不是单一由设备本身造成,而是物料、环境、操作和维护共同作用的结果。流动性差的粉体容易架桥,含气量高的粉体容易冲料,吸湿性强的粉体可能粘附螺杆和料斗,环境湿度波动也会影响计量稳定性。因此,工艺适配和运维管理应贯穿设备全生命周期。供料环节是粉末包装稳定性的起点。料仓设计需要考虑防架桥、防离析和连续供料能力,必要时可配置搅拌、振动或破拱装置。螺旋给料机构应与粉体密度、粒径和摩擦特性匹配,避免因转速控制不当造成忽多忽少。对于易扬尘物料,宜采用密闭输送、低落差充填和负压吸尘接口,减少现场粉尘积聚,也降低交叉污染风险。粉末定量包装机计量控制方面,称重式包装机需要关注传感器保护、零点跟踪、落差补偿和快慢给料切换点设置。若更换包装规格或更换批次物料,应重新校核目标重量和给料曲线,避免沿用旧参数导致偏差扩大。容积式或螺杆式计量虽然结构简单,但也需要定期验证单位转速对应的实际出料量,防止因物料密度变化、螺杆磨损或料位波动影响一致性。日常运维应建立清晰点检清单。重点检查项包括料斗密封、螺杆间隙、夹袋机构、封口温度、除尘滤芯、称重平台清洁和气动元件状态。粉尘环境较重的工位,电控柜、传感器和接线端子更容易积尘,需定期清理并保持干燥。对于食品、医药或有卫生认证要求的场景,还应关注与物料接触部件的拆洗便利性、材质合规性和清洁记录完整性。在粉末定量包装机设备采购与租赁评估中,除了关注价格,还应考察供应商的调试能力、备件供应、远程支持和现场培训水平。粉末包装机往往需要结合真实物料试机,仅凭样本参数难以全判断适配性。对于需要多品种切换的产线,可优先选择配方存储方便、换件快捷、维护窗口清晰的机型;对于连续高负荷运行场景,则应关注关键部件耐磨性、散热设计和故障报警完整度。从整体管理角度看,粉末定量包装机应纳入生产质量与设备维护双重体系。操作人员需要掌握换品、校准、异常处理和清洁流程;设备管理人员则需要跟踪计量偏差、停机原因、备件消耗和粉尘治理效果。通过规范使用、定期校核和持续优化,设备才能在不同粉体工况下保持较高的可用率和包装一致性。

文章来源于:上海清易智能机械有限公司,转载请注明出处- 下一篇:没有了
- 上一篇:全自动药粉化工粉末灌装机生产厂家
销售热线
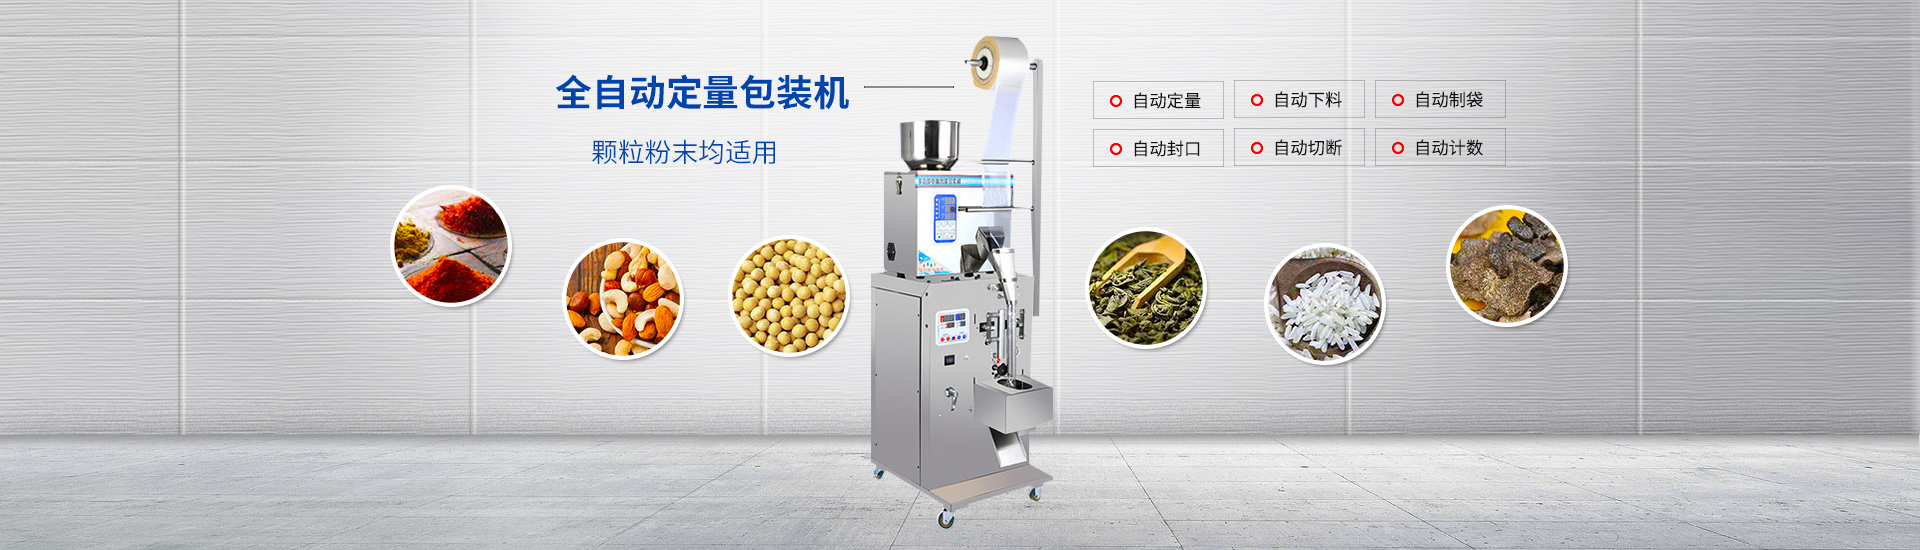
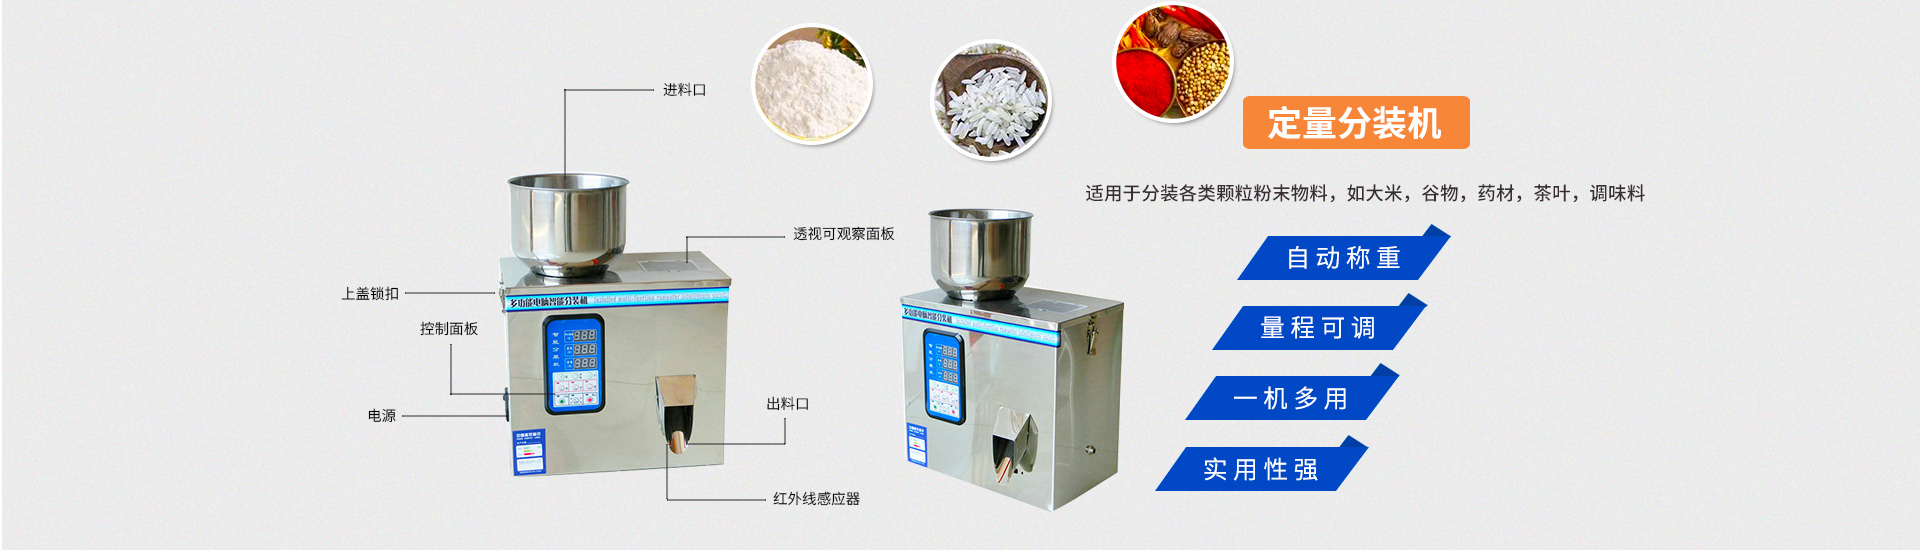
主营产品:食品定量包装机,粉末自动包装秤,颗粒定量分装机